
Wiadomości branżowe
Puste profile stalowe: rodzaje, standardy, właściwości projektowe i zastosowania mostów modułowych
Puste profile stalowe, często nazywane pustymi profilami konstrukcyjnymi (HSS) w Ameryce Północnej i profilami zamkniętymi w Europie, to elementy stalowe o zamkniętym przekroju poprzecznym, produkowane w kształtach kwadratowych, prostokątnych i okrągłych. Można je znaleźć w kratownicach mostowych, kolumnach budynków, konstrukcjach dźwigów, wieżach przesyłowych, obiektach tymczasowych i modułowych mostach stalowych. Najprostszy sposób, aby dostrzec ich zaletę: kwadratowy, pusty przekrój o tej samej wysokości i tej samej masie stalowej, co kolumna HEA lub IPE walcowana na gorąco, zwykle zapewnia promień bezwładności o około 20 do 30 procent większy, co bezpośrednio zmniejsza ryzyko wyboczenia i zwiększa użyteczną nośność osiową bez dodatku stali. Liczby te pochodzą z publicznie opublikowanych tabel właściwości przekrojów, takich jak te używane w przykładach projektów Eurokodu 3 i standardowych katalogach walcowni. W tym artykule wyjaśniono rzeczywiste różnice między kwadratowymi, prostokątnymi i okrągłymi profilami drążonymi, w jaki sposób proces produkcji zmienia zachowanie mechaniczne, jakie mają zastosowanie normy materiałowe, jak czytać właściwości profili, w jaki sposób kształtowniki zamknięte są wykorzystywane w modułowych produktach stalowych mostów, w jaki sposób określa się ochronę antykorozyjną i co musi znaleźć się na liście kontrolnej zamówienia przed złożeniem zamówienia.
Bezpośrednia odpowiedź na najczęściej zadawane pytanie jest następująca: wybierz kwadratowy kształtownik zamknięty, gdy potrzebujesz przewidywalnej sztywności na zginanie i czystych połączeń, wybierz prostokątny kształtownik pusty, gdy obciążenie dominuje w jednym kierunku, wybierz okrągły kształtownik zamknięty, gdy ładunki mogą docierać z dowolnego kierunku i zawsze potwierdzaj trasę produkcji i klasę materiału przed porównaniem cen. Proces produkcji wpływa na naprężenia szczątkowe, wytrzymałość i krzywą wyboczenia stosowaną w projektowaniu, więc nie jest to tylko szczegół produkcyjny.
Czym są puste profile stalowe? Rodzaje i podstawowe kształty
Puste profile stalowe formowane są z płaskiej taśmy stalowej lub z podgrzewanego kęsa okrągłego w zamknięty przekrój poprzeczny bez wolnych krawędzi. Trzy standardowe rodziny to kwadratowe profile zamknięte (SHS), prostokątne profile zamknięte (RHS) i okrągłe profile zamknięte (CHS). Każda rodzina ma odmienny charakter nośny, dlatego pierwszym krokiem w procesie selekcji jest dopasowanie kształtu przekroju poprzecznego do dominującego rodzaju obciążenia.
| Rodzina | Kształt | Typowy zakres rozmiarów | Główne zastosowania konstrukcyjne |
|---|---|---|---|
| SHS | Kwadrat | 40 x 40 x 3 mm do 400 x 400 x 20 mm | Słupy, ramy momentowe, cięciwy, stężenia |
| RHS | Prostokątny | 50 x 30 x 3 mm do 500 x 300 x 16 mm | Belki, kolumny, kratownice, dźwigary mostowe |
| CHS | Okrągły | Średnica zewnętrzna od 21,3 x 3,2 mm do 610 x 16 mm | Kratownice, pale morskie, ramy przestrzenne, cięgna |
Profil pusty jest oznaczany poprzez rodzinę, wymiar lub wymiary zewnętrzne i grubość ścianki, na przykład SHS 150 x 150 x 8 lub RHS 200 x 100 x 6,3. W praktyce europejskiej wymagania dotyczące produkcji i tolerancji podano w EN 10210 dla kształtowników wykończonych na gorąco i EN 10219 dla kształtowników spawanych formowanych na zimno. W praktyce północnoamerykańskiej ASTM-A500 jest nadal najpowszechniejszą specyfikacją dla spawanych pustych kształtowników konstrukcyjnych ze stali węglowej, podczas gdy ASTM A1085 jest coraz częściej określana tam, gdzie potrzebne są węższe tolerancje i stała wytrzymałość. W Chinach norma GB/T 6728 obejmuje wiele kształtowników zamkniętych spawanych na zimno. Wiedza o tym, z jaką normą będzie sprawdzany Twój projekt, jest równie ważna jak znajomość gatunku stali.
Jak produkowane są puste profile stalowe
Proces produkcyjny zmienia stan naprężeń wewnętrznych, lokalizację szwu spawalniczego, geometrię narożników oraz zachowanie materiału pod wpływem ściskania i zmęczenia. Dwa profile o identycznych wymiarach zewnętrznych mogą zachowywać się inaczej, jeśli jeden jest wykończony na gorąco, a drugi formowany na zimno, więc nie jest to rozróżnienie czysto akademickie.
- Formowanie na gorąco (trasa EN 10210): stal jest podgrzewana powyżej temperatury rekrystalizacji, formowana w okrągły lub kwadratowy kształt i wykańczana w temperaturze, która łagodzi większość naprężeń formujących. Rezultatem jest bardziej jednolita mikrostruktura, niższe naprężenia szczątkowe i lepsza wytrzymałość w narożach, co może poprawić odporność na wyboczenie słupa o tych samych wymiarach nominalnych.
- Formowanie na zimno z taśmy (trasa EN 10219 lub ASTM A500): płaski pasek jest walcowany na zimno w okrągłą rurę, zamykany za pomocą zgrzewania indukcyjnego o wysokiej częstotliwości, a następnie walcowany w bębnie w kształty kwadratowe lub prostokątne. Formowanie na zimno zwiększa granicę plastyczności w narożach w wyniku utwardzania przez zgniot, ale pozostawia również wyższe naprężenia szczątkowe, a zasady projektowania traktują przekrój w inny sposób podczas kontroli wyboczenia.
- Formowanie na gorąco po spawaniu: niektóre młyny normalizują lub hartują spawaną rurę, aby przywrócić ciągliwość i konsystencję. Łączy to niższy koszt produkcji taśm z korzystniejszym stanem naprężeń wewnętrznych, ale dostępność jest bardziej ograniczona, a czas realizacji dłuższy.
W przypadku elementu mostu, który będzie przenosił powtarzające się obciążenia użytkowe, często bezpieczniejszym punktem wyjścia jest sekcja wykończona na gorąco lub znormalizowana, ponieważ wytrzymałość zmęczeniowa zależy w dużym stopniu od szwu spawalniczego i koncentracji naprężeń w narożach. W przypadku prac tymczasowych, szalunków, scen i konstrukcji niezmęczeniowych profil formowany na zimno jest zwykle odpowiedni i bardziej ekonomiczny. Różnica w cenie między kształtownikami formowanymi na zimno i wykończonymi na gorąco o tym samym rozmiarze zwykle mieści się w przedziale od 5 do 10 procent, w zależności od rynku i grubości ścianki, ale różnica w wydajności w przypadku złącza obciążonego zmęczeniem może być znacznie większa niż ta liczba.
Gatunki i standardy stali, które mają znaczenie
Poniższa tabela podsumowuje normy powszechnie stosowane dla pustych profili stalowych i dołączone do nich rodziny gatunków materiałów. Najczęstszą decyzją inżynierską jest wybór pomiędzy S235, S275 i S355 w Europie oraz pomiędzy ASTM A500 klasa B i klasa C w Ameryce Północnej.
| Standardowe | Trasa produkcyjna | Przykłady klas | Typowy kontekst projektu |
|---|---|---|---|
| EN 10210-1 | Wykończone na gorąco | S235JRH, S275J0H, S355J2H | Elementy mostów, konstrukcje obciążone zmęczeniem |
| EN 10219-1 | Spawane na zimno | S235JRH, S275J0H, S355J2H | Ramy budowlane, stojaki, elementy drugorzędne |
| ASTM A500 | Spawane na zimno | Klasa A, B, C | Konstrukcje ogólnobudowlane, stojaki, kolumny |
| ASTM A1085 | Spawane na zimno | A1085 | Ramy sejsmiczne, konstrukcje wymagające wąskich tolerancji |
| GB/T 6728 | Spawane na zimno | Q235B, Q355B | Ogólne konstrukcje stalowe w Chinach oraz projekty eksportowe |
Porównując oferty z różnych hut, upewnij się, że norma, gatunek i wymagania dotyczące udarności są zapisane w tym samym wierszu. Częstym błędem jest porównywanie profilu S275 formowanego na zimno z profilem S355 wykończonym na gorąco wyłącznie pod względem ceny. Sekcja formowana na zimno może być tańsza w przeliczeniu na tonę, ale sekcja wykończona na gorąco może pozwolić na cieńszą ściankę i lżejszy element w konstrukcji słupowej, co często sprawia, że ostateczna wykonana konstrukcja jest tańsza, gdy porównuje się koszt na metr zainstalowanej konstrukcji, a nie na tonę surowca.
Właściwości przekroju wpływające na projekt konstrukcyjny
Kiedy otwierasz katalog profili zamkniętych, liczą się nie tylko wymiary zewnętrzne. Poniższe właściwości są wykorzystywane przez inżyniera budowlanego do sprawdzania wytrzymałości, sztywności i stabilności. Należy je porównywać wyłącznie pomiędzy odcinkami tej samej ścieżki produkcyjnej i gatunku materiału.
| Własność | Symbol | Kontrola projektu, na którą wpływa |
|---|---|---|
| Powierzchnia przekroju | A | Odporność na rozciąganie osiowe i ściskanie |
| Drugi moment obszaru | I | Sztywność zginania i ugięcie |
| Moduł przekroju sprężystego/plastycznego | W el / W pl | Wytrzymałość na zginanie w zakresie sprężystym lub plastycznym |
| Promień bezwładności | i | Smukłość i odporność na wyboczenia |
| Stała skrętna | I t | Sztywność skrętna i kontrola skrętu |
Na szczególną uwagę zasługuje promień bezwładności. W przypadku stałego pola przekroju kwadratowy lub okrągły pusty przekrój rozprowadza materiał dalej od środka ciężkości niż otwarty przekrój I o tym samym obszarze, co zwiększa promień bezwładności i zmniejsza współczynnik smukłości dla danej długości elementu. Mówiąc najprościej, słup pusty może być dłuższy lub cieńszy niż słup o przekroju otwartym, zanim wyboczenie zacznie obowiązywać w projekcie. Z tego powodu puste profile stalowe dominują w wysokich konstrukcjach usztywniających, wieżach kratowych i modułowych systemach mostowych, które należy transportować jako duże prefabrykowane elementy i montować przy minimalnym nakładzie pracy na placu budowy.
Skręcanie to druga praktyczna zaleta. Otwarty przekrój I nieefektywnie rozkłada naprężenia skręcające i często wymaga dodatkowego usztywnienia lub zamkniętej skrzynki wykonanej przez zespawanie ze sobą płyt. Kwadratowa lub prostokątna pusta sekcja jest odporna na skręcanie bezpośrednio przez zamkniętą ścianę. W przypadku platformy konstrukcyjnej mostu, wspornikowej ramy nośnej lub dowolnej konstrukcji, na którą narażony jest wiatr ze zmiennych kierunków, to zachowanie zamkniętego przekroju zmniejsza ilość potrzebnej dodatkowej stali usztywniającej.
Puste profile w modułowych mostach stalowych i konstrukcjach ciężkich
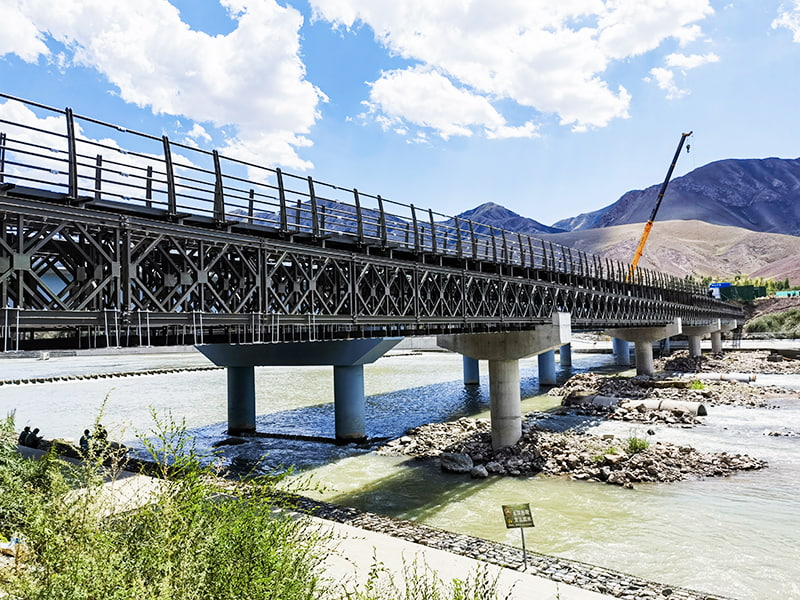
Modułowe mosty stalowe są mocnym przykładem praktycznego wykorzystania pustych profili stalowych. Typowy most Baileya lub most modułowy typu panelowego opiera się na głównych dźwigarach z paneli kratowych połączonych sworzniami o wysokiej wytrzymałości, ale otaczający system konstrukcyjny wykorzystuje dużą liczbę pustych kształtowników na belki poprzeczne, stężenia boczne, pasy wiatrowe, attyki, poręcze i elementy łączące. Główne elementy kratownicy często nie są kształtownikami pustymi, ponieważ wymagają przegubów i standaryzacji w celu szybkiego montażu. Jednakże elementy drugorzędne i cała rama nośna mostu modułowego są często wykonane z profili SHS i RHS, ponieważ wytrzymują siły boczne i momenty skręcające, które pojawiają się, gdy przez most przejeżdżają ciężkie pojazdy.
W przypadku serii CB-100 system wykorzystuje standardowe panele modułowe, które można łączyć w konfiguracje jedno-, dwupasmowe i wzmocnione. Konstrukcja dźwigara przelotowego tworzy klasyczny profil kratownicy, natomiast usztywnienia poprzeczne i słupki pionowe wykorzystują sekcje zamknięte, aby zmniejszyć opór wiatru i uniknąć lokalnego wyboczenia, na które narażone są cienkie otwarte kanały pod powtarzającymi się dużymi obciążeniami. Jeśli porównać most modułowy zbudowany ze stężeń wtórnych o przekroju zamkniętym ze starszą konstrukcją zbudowaną z otwartych ceowników, wersja o przekroju zamkniętym zwykle wykazuje mniejsze wibracje poza płaszczyzną i z czasem wymaga mniej konserwacji, głównie dlatego, że nie ma otwartych krawędzi, w których gromadzi się woda i sól drogowa.
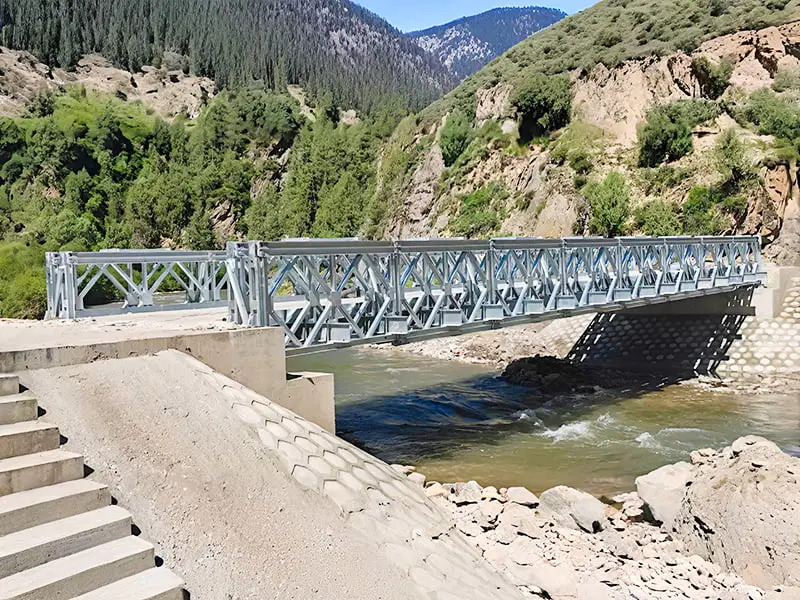
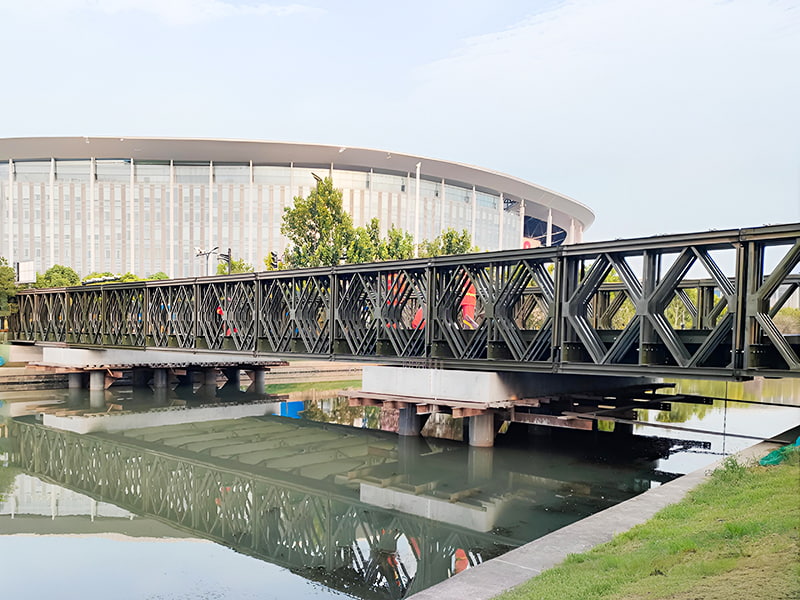 CB 100 (321) Dostawca systemów modułowych Bailey Bridge Most Baileya CB 100 (321) łączy w sobie standardowe panele ze usztywnieniami poprzecznymi o zamkniętym przekroju, aby zmniejszyć opór wiatru i wibracje poza płaszczyzną, co czyni go trwałą opcją dla jednopasmowych, dwupasmowych i wzmocnionych tymczasowych układów mostowych. Zobacz produkt →
Związek pomiędzy kształtownikami zamkniętymi a mostami modułowymi działa w obu kierunkach. Z jednej strony sam system mostowy wykorzystuje zamknięte profile w swojej konstrukcji nośnej i elementach obciążonych dużym obciążeniem, dlatego też mosty modułowe o dużej nośności mierzy się nie tylko na podstawie głębokości kratownicy, ale także na podstawie stężeń poprzecznych o przekroju zamkniętym i elementów rozkładających obciążenie. Z drugiej strony puste profile stalowe są surowcem do wielu prefabrykowanych elementów mostów, w tym kładek dla pieszych, mostów wsporczych rurociągów, tymczasowych ramp i stalowych mostów dojazdowych. Tam, gdzie most musi być odporny na korozję i łatwy w transporcie, zamknięty przekrój poprzeczny zmniejsza powierzchnię zewnętrzną na jednostkę wytrzymałości, dzięki czemu przy tej samej wydajności zużywa się mniej farby lub cynkowania. Aby zapoznać się ze specyfikacjami i danymi dotyczącymi obciążenia w standardowym mostku modułowym, przed określeniem rozmiaru przekroju przydatnymi punktami wyjścia są przewodnik po nośności i uwagi porównawcze systemów. W przypadku większych skrzyżowań seria CB-200 zwiększa wytrzymałość paneli i pozwala na większe rozpiętości, a wzmocnione wersje czterorzędowe pokazują, jak systemy modułowe łączą te same zasady usztywnień z profili zamkniętych z większą nośnością kratownicy.
Specyfikacja mostu Baileya i przewodnik po nośnościW większych konstrukcjach mostowych profile puste podtrzymują usztywnienie wiatrowe dolnego pokładu i górnego układu bocznego. Na elementy pasów dźwigarów kratowych często stosuje się prostokątny kształtownik zamknięty, ponieważ profile o płaskich bokach ułatwiają połączenia spawane. Zasady projektowania mostów kratowych traktują przekrój zamknięty bardziej korzystnie niż kąt otwarty lub kanał, gdy element jest poddawany ściskaniu i zginaniu w dwóch kierunkach. W niektórych ciężkich ramach mostów jako kolumny stosuje się okrągłe kształtowniki zamknięte wypełnione betonem, łącząc wysoką wytrzymałość betonu na ściskanie z efektem ograniczającym stalowej rury, co zwiększa wytrzymałość betonu na ściskanie pod obciążeniem osiowym o około 10 do 20 procent w porównaniu z tym samym betonem w niezbrojonym słupie. Udoskonalenie to udokumentowano w międzynarodowych przepisach dotyczących projektowania słupów zespolonych.
Rozważania projektowe dotyczące elementów o przekroju pustym
Prawidłowe użycie przekroju pustego oznacza zrozumienie czterech obszarów projektowych: klasy przekroju, wyboru krzywej wyboczenia, zachowania połączenia i wprowadzenia obciążenia lokalnego. Błędne wykonanie któregokolwiek z nich może zamienić wydajną pustą sekcję w niebezpieczną.
Klasa przekroju i wyboczenie lokalne
Grubość ścianki kształtownika zamkniętego określa jego klasę przekroju. W przekroju klasy 1 może rozwinąć się przegub plastyczny, w przekroju klasy 2 może osiągnąć moment plastyczny, w przekroju klasy 3 moment plastyczny, ale nie plastyczny, a w przekroju klasy 4 następuje lokalne wyboczenie przed osiągnięciem granicy plastyczności, dlatego należy zastosować efektywną powierzchnię lub efektywny moduł przekroju. Granice są zwykle wyrażane jako granica stosunku szerokości do grubości płaskiej ściany. W praktyce kwadratowy kształtownik zamknięty o grubości ścianki wynoszącej około 5 procent wymiaru zewnętrznego pozostaje w zakresie kompaktowym dla stali S355. W przypadku cienkościennego przekroju prostokątnego graniczny stosunek szerokości płaskiej zależy od długości dłuższej płaskiej ściany, a nie średniej z dwóch kierunków.
Krzywa wyboczenia i trasa produkcji
Proces produkcyjny wpływa na krzywą wyboczenia stosowaną w projektowaniu. Kształtowniki zamknięte wykończone na gorąco charakteryzują się na ogół korzystniejszą krzywą wyboczenia niż kształtowniki formowane na zimno o tej samej wytrzymałości nominalnej, ponieważ proces formowania zmienia kształt rozkładu naprężeń szczątkowych i granicę plastyczności naroży. Różnica ta ma największe znaczenie w przypadku słupów o średniej smukłości, gdzie nośność na wyboczenie jest od 5 do 15 procent większa w przypadku elementu wykończonego na gorąco. W przypadku dużej rozpiętości modułowej zastosowanie profili wykończonych na gorąco może zmniejszyć wymaganą grubość ścianki na tyle, aby obniżyć zarówno koszty materiałów, jak i ciężar transportu.
Wspólne zachowanie w kratownicach
W kratownicy wykonanej z kwadratowych lub prostokątnych profili zamkniętych nośność złącza jest zwykle zależna od siły ścinającej ściany cięciwy, a nie od spoiny. Element stężający, który dociera pod umiarkowanym kątem, tworzy owalną strefę naprężenia na powierzchni cięciwy. Kontrola projektu musi potwierdzić, że powierzchnia cięciwy może przenosić siłę lokalną. W okrągłym przekroju pustym ten sam problem pojawia się przy bardziej równomiernym przepływie naprężeń, dlatego też połączenia CHS są czasami łatwiejsze do zaprojektowania dla dużych obciążeń osiowych, mimo że cięcie i dopasowanie rur okrągłych kosztuje więcej w produkcji. W przypadku modułowych stężeń mostów wykonanych z profili zamkniętych zastosowanie najnowszej metody projektowania połączeń prowadzi do mniejszej liczby blach węzłowych i prostszej produkcji.
Wprowadzenie do obciążenia lokalnego
Pusta sekcja może być poddawana działaniu dużego skupionego obciążenia pochodzącego od łożyska, sworznia lub innego elementu. Zamknięta ściana odkształca się lokalnie, gdy obciążenie zostanie przyłożone na zbyt małą powierzchnię. W przypadku dużych sił nośnych należy sprawdzić kształtownik pod kątem miejscowej plastyczności i w razie potrzeby wzmocnić go wewnętrznymi przeponami lub grubszą ścianką w strefie połączenia. Właśnie w tym miejscu CB-450 i systemy do dużych obciążeń pokazują swoją przewagę: cięższe elementy o przekroju zamkniętym i wzmocnione panele są zaprojektowane tak, aby przenosić skoncentrowane siły z obciążonej osi ciężarówki lub obciążenia użytkowego dźwigu.
Gdy kształtownik zamknięty jest wypełniony betonem, znacznie poprawia się zarówno odporność ogniowa, jak i lokalna nośność. Betonowy rdzeń zapobiega wyboczeniu stalowej ściany do wewnątrz, a stalowa rura ogranicza beton, zapewniając kolumnie kompozytowej znacznie większą nośność osiową niż suma jej części. Wypełnione kolumny CHS są standardem w konstrukcjach wysokościowych i stają się coraz bardziej powszechne w ciężkich filarach mostów i tymczasowych wieżach nośnych. W tymczasowych konstrukcjach nośnych mostów, po spuszczeniu betonu, można ponownie wykorzystać wypełniony betonem kształtownik zamknięty, chociaż w praktyce wypełniony słup zwykle pozostawia się na miejscu, ponieważ cięcie stali w celu usunięcia betonu jest nieekonomiczne.
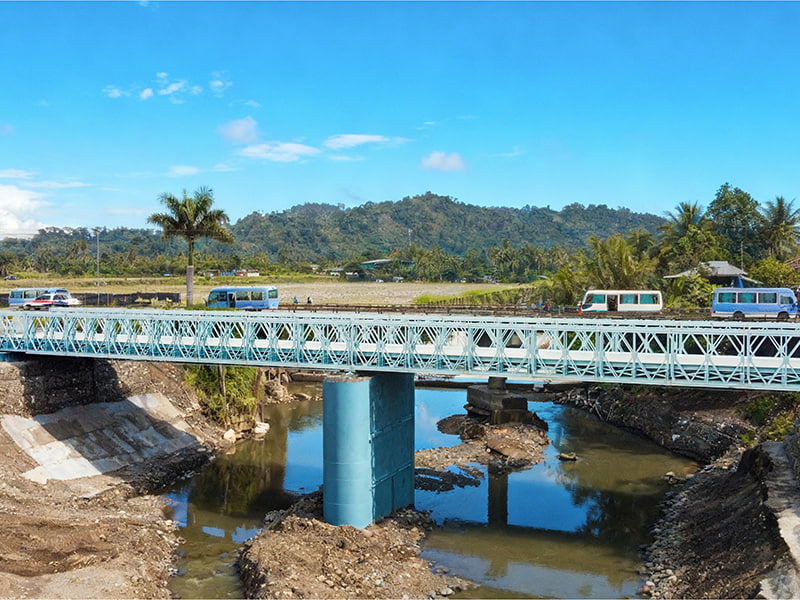 Most Baileya CB 200 do elastycznych kombinacji przęseł Most Bailey CB 200 dostosowuje się do rozpiętości od 21 do 60 metrów poprzez kombinacje modułowe, jest zgodny z normami GB, ANSI i EN i może być wielokrotnie demontowany w celu ponownego użycia, co nadaje się do zastosowań mostów awaryjnych i półtrwałych. Zobacz produkt →
Ochrona przed korozją i obróbka powierzchni
Pusty profil stalowy będzie korodował od zewnątrz, a jeśli końce nie zostaną uszczelnione, również od wewnątrz. Najpopularniejszym systemem ochrony mostów zewnętrznych i ciężkich konstrukcji jest cynkowanie ogniowe, podczas którego wykonany element jest czyszczony, topiony i zanurzany w stopionym cynku. Powłoka cynkowa tworzy metalicznie związaną warstwę, która zapewnia zarówno ochronę barierową, jak i ochronę katodową w przypadku zarysowań i przecięć krawędzi. Zgodnie z powszechnie stosowaną specyfikacją cynkowania ISO 1461, minimalna średnia grubość powłoki dla stali o grubości powyżej 6 mm wynosi około 85 mikrometrów, a typowy element mostu o grubości ścianki od 8 do 10 mm otrzymuje powłokę cynkową o grubości od 85 do 115 mikrometrów. W środowiskach morskich system podwójnego cynkowania i powłoki nawierzchniowej wydłuża okresy międzykonserwacyjne około dwa do trzech razy w przypadku samej farby.
Trwa ciągła debata na temat tego, czy cynkować przed, czy po produkcji. W przypadku wielu konstrukcji z profili zamkniętych prawidłową odpowiedzią jest cynkowanie po spawaniu i wierceniu, ponieważ każda krawędź cięcia, wywiercony otwór i szew spawalniczy pokrywają się cynkiem. Jeżeli sekcja jest ocynkowana przed produkcją, obszary spoin tracą cynk i wymagają naprawy grubej farby bogatej w cynk. Pusta sekcja wymaga również otworów wentylacyjnych, gdy jest ocynkowana: ciśnienie wewnętrzne i zewnętrzne musi się wyrównać, aby gorący gaz znajdujący się wewnątrz nie wypychał cynku na zewnątrz i nie powodował zagrożenia wybuchem. Typowym szczegółem są dwa małe otwory w pobliżu końców zamkniętej sekcji, umieszczone w taki sposób, aby deszcz nie mógł przedostać się i zebrać wewnątrz rury.
W zastosowaniach, w których cynkowanie jest niepraktyczne ze względu na rozmiar, temperaturę lub koszt, alternatywą jest dwuskładnikowy system malarski z podkładem bogatym w cynk. Powierzchnia musi być odpowiednio przygotowana, np. obróbka strumieniowo-ścierna do czystości Sa2,5 i chropowatości powierzchni od około 40 do 80 mikrometrów. Całkowita grubość systemu malarskiego dla środowiska atmosferycznego C3 lub C4 mieści się zazwyczaj w zakresie od 160 do 240 mikrometrów, w zależności od dostawcy powłoki i oczekiwanej żywotności. W środowiskach silnie korozyjnych, takich jak mosty lub tunele przybrzeżne, inną opcją jest stal odporna na warunki atmosferyczne, ale spawane sekcje zamknięte wykonane ze stali odpornej na warunki atmosferyczne wymagają szczególnej uwagi w zakresie metalu dodatkowego spoiny i szczegółów zatrzymujących wodę, ponieważ uwięziona woda powoduje najgorszy rodzaj korozji wewnątrz zamkniętego profilu.
W przypadku prefabrykowanych produktów mostowych często domyślnym rozwiązaniem są kształtowniki zamknięte ocynkowane ogniowo. Ocynkowane wykończenie chroni element podczas transportu, przechowywania na placu budowy i montażu, czyli dokładnie wtedy, gdy goła stal jest najbardziej narażona na uszkodzenia podczas transportu i plamy rdzy. Fabrycznie nałożona powłoka cynkowa oznacza również, że na budowie wystarczy jedynie pomalować połączenia śrubowe. Ocynkowana wersja mostu modułowego i niestandardowe rozwiązania mostów ocynkowanych pokazują, jak zamknięte profile ze stali nierdzewnej lub ocynkowane kształtowniki zamknięte można łączyć w pełny pakiet mostu o docelowym okresie użytkowania wynoszącym 50 lat lub więcej. Jedna uwaga praktyczna: gdy ocynkowany kształtownik zamknięty musi być spawany na miejscu, strefa spawania traci ochronę cynkową, dlatego obszar ten należy oczyścić i ponownie pokryć farbą bogatą w cynk zaraz po spawaniu.
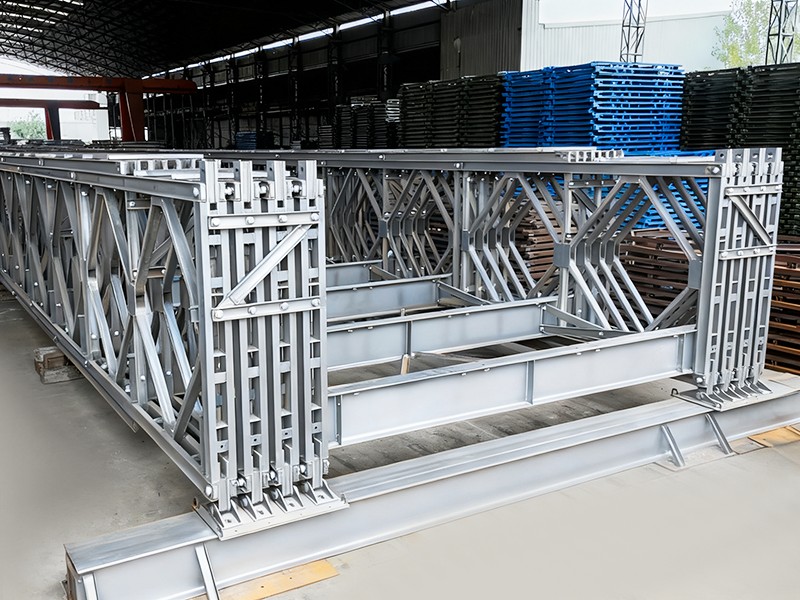
 Ocynkowany, dostosowany most Baileya do montażu na miejscu Ten ocynkowany ogniowo most Baileya został zaprojektowany na zamówienie i fabrycznie wstępnie zmontowany w celu uproszczenia montażu na miejscu, z odporną na korozję powłoką, która sprawdza się w trudnych warunkach naturalnych, oraz zestandaryzowanymi komponentami zapewniającymi niezawodne działanie. Zobacz produkt →
Lista kontrolna zakupów dla inżynierów projektu
Najczęstszym błędem zakupowym dotyczącym pustych profili stalowych jest zamawianie standardowego produktu walcowniczego bez ustalania szczegółów kontrolujących wydajność konstrukcji. Poniższa lista kontrolna obejmuje punkty, które należy uwzględnić w każdej specyfikacji zakupu kształtowników stalowych zamkniętych.
- Najpierw potwierdź ścieżkę produkcyjną. Napisz, czy dopuszczalne jest obróbka wykończona na gorąco, formowana na zimno lub normalizowana. Nie zezwalaj na wymianę bez przeglądu projektu.
- Podaj dokładnie standard i klasę. Na przykład EN 10219 S355J2H, ASTM A500 klasa C lub GB/T 6728 Q355B. Przed akceptacją sprawdź równoważne oceny w dokumencie testu walcarki.
- Napraw tolerancje. Wymiary zewnętrzne, grubość ścianki, prostoliniowość i długość przekroju wpływają na dopasowanie produkcyjne. Odchylenie od prostości wynoszące 0,2% długości jest powszechnym wymaganiem w przypadku konstrukcyjnych kształtowników zamkniętych, ale w projektach wymagających wysokiej tolerancji może być wymagane 0,1%.
- Określ przygotowanie powierzchni. W przypadku systemów malarskich należy określić standard piaskowania i chropowatość. W przypadku elementów ocynkowanych należy potwierdzić wymaganą grubość powłoki i określić, czy potrzebne są otwory wewnętrzne.
- Określ zakres produkcji. Określ, czy dostawca przycina elementy na odpowiednią długość, przygotowuje skosy, wierci otwory i spawa płyty końcowe. Każda dodana operacja zmienia plan inspekcji i koszt.
- Wymień wymagania inspekcji. W przypadku elementów mostów należy określić klasę spoiny i zakres badań nieniszczących. Rutynowa konstrukcja budynku może dopuszczać kontrole wizualne, podczas gdy kładka dla pieszych lub ciężka rama nośna mogą wymagać badania ultradźwiękowego lub magnetyczno-proszkowego krytycznych spoin.
- Sprawdź szczegóły uszczelnienia końcowego. Zdecyduj, czy profile puste wymagają uszczelnionych końcówek, czy otworów drenażowych. Ten mały szczegół zapobiega korozji wewnętrznej i uszkodzeniom spowodowanym zamarzaniem i rozmrażaniem w odsłoniętych konstrukcjach.
- Porównaj oferty dotyczące kosztów instalacji, a nie ceny za tonę. Nieco droższa sekcja S355 wykończona na gorąco może pozwolić na zastosowanie mniejszego elementu, mniejszej liczby usztywnień i tańszego transportu ze względu na zmniejszoną wagę.
W kontekście mostu sprawdź również, czy wymiary profili pasują do używanego systemu modułowego. Pas zewnętrzny o 5 mm za szeroki może zaburzyć geometrię połączenia całej linii paneli. Najbezpieczniejszym podejściem jest wybranie rozmiarów kształtowników zamkniętych z dokumentacji systemu mostu, gdzie rozstawy połączeń i średnice sworzni są już ustalone.
Często zadawane pytania dotyczące pustych profili stalowych
Jaka jest różnica między SHS, RHS i CHS?
SHS to profil kwadratowy o jednakowej szerokości i wysokości, RHS to profil prostokątny o dwóch różnych wymiarach zewnętrznych, a CHS to profil okrągły. SHS jest preferowany w przypadku słupów i połączeń momentowych, RHS jest preferowany w przypadku belek i prętów o mocnej osi, a CHS jest preferowany w przypadku słupów obciążanych z dowolnego kierunku, pali morskich i odsłoniętych konstrukcji architektonicznych. Wybór wpływa na koszt połączenia, wydajność zginania i odporność na skręcanie.
Czy profile puste są tańsze czy droższe niż profile dwuteowe?
Profile puste kosztują zazwyczaj więcej za tonę niż profile dwuteowe walcowane na gorąco, ponieważ proces formowania zużywa dodatkową energię. Jednakże w przypadku kolumny lub elementu obciążonego w dwóch kierunkach pusty kształtownik o tej samej nośności może ważyć od 10 do 30 procent mniej, więc całkowity koszt wytworzenia może być niższy. Porównanie kosztów musi zawsze odbywać się na podstawie kosztów zainstalowanych elementów, w tym produkcji, transportu, obróbki powierzchni i połączeń.
Czy pusty profil stalowy można zastosować jako belkę zginaną?
Tak. Prostokątny profil zamknięty jest bardzo dobrą belką, gdy obciążenie działa głównie w jednym kierunku, ponieważ kształt głębokiego przekroju zapewnia dużą wytrzymałość na zginanie, a zamknięta ściana zapewnia stabilność skrętną. Przekroje kwadratowe i okrągłe są również stosowane jako belki w dźwigarach kratowych i ramach, ale ich skuteczność zginania jest niższa niż w przypadku równoważnie szerokiego RHS, ponieważ materiał nie jest tak daleko od osi neutralnej w kierunku zginania.
Co to jest klasa przekroju w projektowaniu profili zamkniętych?
Klasa przekroju to system klasyfikacji określający, jak daleko może się posunąć element, zanim w jego ścianach pojawi się lokalne wyboczenie. Klasa 1 umożliwia analizę plastyczną i przeguby plastyczne, klasa 2 pozwala na nośność przy zginaniu plastycznym, klasa 3 pozwala tylko na nośność przy zginaniu sprężystym, a klasa 4 wymaga obliczenia powierzchni efektywnej. O klasie decyduje głównie stosunek szerokości do grubości płaskich ścian i granica plastyczności stali. Mówiąc najprościej, im grubsza ściana w stosunku do szerokości, tym wyższa klasa i większa zdolność do zginania.
Jak gruba powinna być ściana kształtownika zamkniętego?
W przypadku typowej kwadratowej kolumny w budynku grubość ściany często wynosi od 4 do 8 procent wymiaru zewnętrznego. W przypadku belki prostokątnej grubość ściany wynosi zwykle od 3 do 6 procent większego wymiaru. Cieńsza ściana jest dozwolona, jeśli przekrój należy do klasy 3 lub 4, ale konstrukcja staje się mniej wydajna ze względu na zmniejszoną szerokość efektywną. Grubość ścianki poniżej 3 mm jest rzadko stosowana w pierwotnej konstrukcji mostu, ponieważ jest ona podatna na lokalne uszkodzenia i niedoskonałości geometryczne podczas spawania.
Czy pusta część wymaga otworów drenażowych?
Tak, jeśli sekcja jest narażona na działanie czynników atmosferycznych. Uszczelniona pusta sekcja zatrzymuje kondensację i wodę, która przedostaje się przez uszkodzone szwy lub nieprawidłowo uszczelnione spoiny. Woda wewnętrzna powoduje korozję od wewnątrz i może rozbić rurę w przypadku zamarzania. Otwory drenażowe o średnicy około 10 do 15 mm w najniższych punktach umożliwiają ucieczkę wody, minimalizując jednocześnie utratę powierzchni przekroju. Kiedy profil pusty jest używany jako element odsłonięty zewnętrznie podczas cynkowania, otwory wentylacyjne są potrzebne również podczas samego procesu cynkowania.
Czy puste profile stalowe nadają się do mostów modułowych?
Tak. Modułowe mosty panelowe szeroko wykorzystują profile zamknięte w elementach drugorzędnych, stężeniach, attykach i ramach nośnych. Wysoka odporność na skręcanie profilu zamkniętego jest cenna ze względu na odporność na boczne obciążenia wiatrem i mimośrody obciążenia. Ponadto zamknięte sekcje zmniejszają powierzchnię, a tym samym koszt powłoki, co ma znaczenie w przypadku dużego prefabrykowanego zestawu mostów. Główne pasy kratownicowe standardowego mostu Baileya nie są kształtownikami pustymi, ponieważ konstrukcja połączenia sworzniowego opiera się na tłoczonych panelach stalowych, ale w elementach nośnych i cięższych wariantach nośnych zastosowano profile zamknięte, aby uzyskać większą nośność. The przewodnik po nośności mostu Baileya wyjaśnia, w jaki sposób system jest dopasowywany do wymagań dotyczących rozpiętości i obciążenia.
Puste profile stalowe nie są pojedynczym produktem, ale rodziną rozwiązań konstrukcyjnych, które muszą być wybrane, określone i zabezpieczone z taką samą starannością, jak każdy inny element konstrukcyjny. Droga produkcji, gatunek materiału, grubość ścianki i obróbka powierzchni wpływają na ostateczną wydajność, trwałość i koszt instalacji. W przypadku słupa prostokątny lub kwadratowy przekrój pusty zapewnia lepszą odporność na wyboczenie niż przekrój otwarty o tej samej masie. W przypadku kratownicy puste sekcje zmniejszają powierzchnię nawiewu i upraszczają połączenia. W przypadku mostów narażonych na działanie czynników atmosferycznych i powtarzających się obciążeń ocynkowane sekcje zamknięte są odporne na korozję i zmęczenie lepiej niż większość sekcji otwartych. Określając pusty profil stalowy, zacznij od scenariusza projektowego, potwierdź trasę produkcji i gatunek, a następnie porównaj koszt instalacji na jednostkę funkcjonalną. Ta sekwencja daje spójne wyniki w przypadku budynków, prac tymczasowych, ciężkich konstrukcji wsporczych i mostów modułowych.
Szybko reagujemy na wszystkie zapytania międzynarodowe i w razie potrzeby zapewniamy wsparcie techniczne.
Produkt Kategoria
Most Baileya/most modułowy Modułowy most stalowy Most dla pieszych Modułowy most rurowy Most kratownicowy Konstrukcja stalowaKontakt My

+86-511-84522866
+86-13921582699

zhwm@zjql.com

Budynek 1,83#, Dantu New Town, Yanjiang Road, Dantu District, Zhenjiang, Jiangsu, Chiny
Prawa autorskie © Jiangsu Zhonghai Bridge Equipment Co., Ltd. All
Prawa
Zarezerwowane
Sprzedam chiński most Baileya
dostawca mostów Baileya z Chin